Określ dawkę na tonę surowca mokrego, suchego lub skrobi oraz czy chodzi o ciecz handlową, czy jednostki aktywności. Zapisz wilgotność i podstawę skrobi. Różna aktywność produktów oznacza, że samo porównanie kilogramów może mylić.
02 /
Zmierz rzeczywistą dawkę
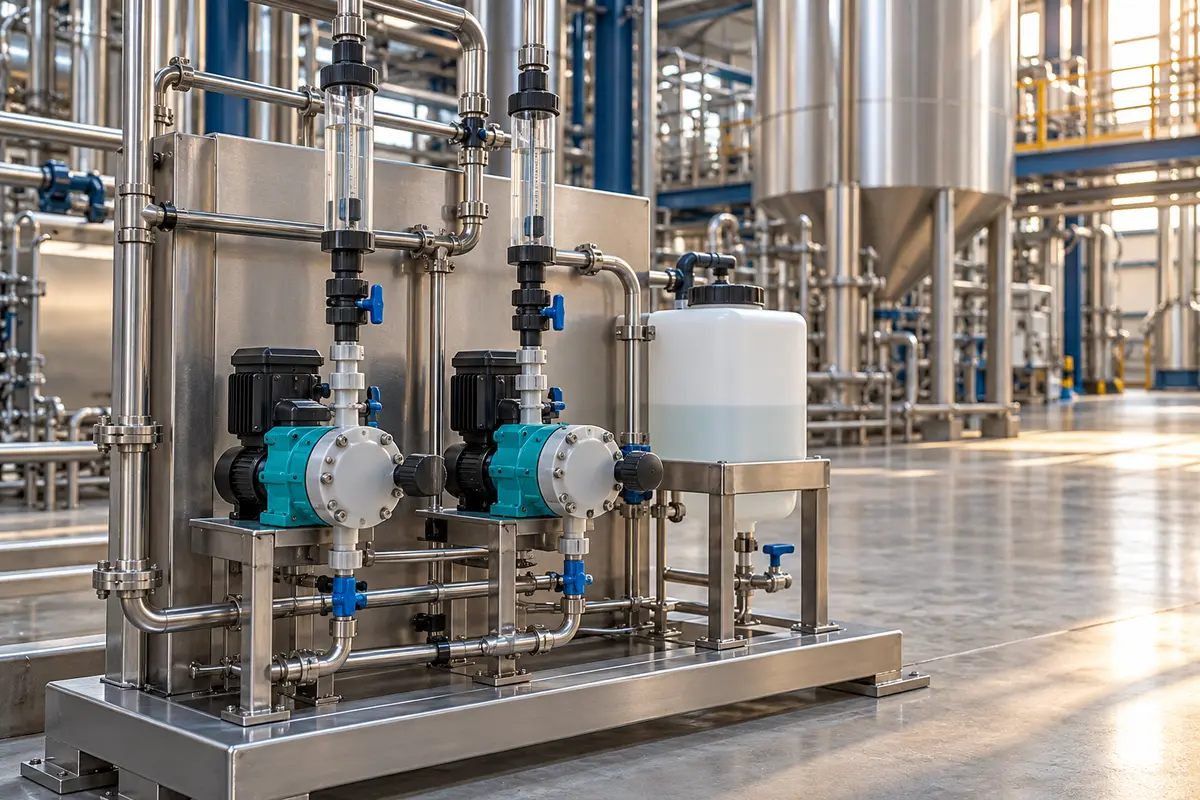
Użyj wzorcowanego pomiaru masy lub zmiany objętości zbiornika w ustalonym czasie; przeliczenie wymaga gęstości. Uwzględnij dolewki, rozcieńczanie, powroty i wspólne przewody. Porównaj z masą wsadu w tym samym okresie. Skok/prędkość pompy wymagają zweryfikowanej krzywej w warunkach instalacji. Dawka kg/t = masa enzymu kg / masa wsadu t. 12 kg na 40 ton = 0,30 kg/t. To przykład obliczenia, nie zalecana dawka.
03 /
Połącz kalibrację z danymi procesu
Przy rozbieżnościach sprawdź pompę, zalanie, gaz i ograniczenia przewodu. Porównuj konwersję i fermentację przy tych samych czasach próbek oraz metodach. Trendy wymagają spójnej korekty temperatury, przygotowania próbek i jednostek. Zmiana enzymu lub dawki podlega specyfikacji dostawcy i zatwierdzonej procedurze zmian.
04 /
Koordynuj pomiary i szkolenie
Obsługa i laboratorium używają jednej zatwierdzonej karty dozowania. Szkolenie obejmuje dolewki, nastawy, pomiary i wsad. Wspólna podstawa ułatwia porównanie zużycia i konwersji.
05 /
Co zapisywać
Zapisuj produkt i partię enzymu, aktywność, magazynowanie, masę/wilgotność wsadu, dawkę, datę kalibracji, punkt dozowania i konwersję. Datowany rejestr zmian pozwala oceniać oszczędność wraz z uzyskiem i stabilnością fermentacji.
Opis sterowania, przyrządy, I/O, alarmy i blokady opracowuje się z procesem. Architekturę PLC/DCS, strefy zagrożenia, wsparcie zdalne i integrację uzgadnia się dla projektu.